邮箱:anchi@chinaanchi.com
电话:0573-84613742/84516877
电话:0573-84613742/84516877
表面粗糙度
1.表面粗糙度的概念
零件表面在加工过程中,由于机床和刀具的震动,材料的不均匀等因素,加工后的表面总留下加工的痕迹,这种周期很小的零件表面微观不平程度为表面粗糙度。
2.表面粗糙度评定参数
轮廓算术平均偏差值Ra是表面粗糙度评定参数之一,它是指在取样长度内,被测轮廓上各点至轮廓中线偏距绝对值的算术平均值。即
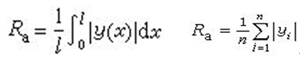
式中轮廓偏移距离y是指在测量方向上轮廓点与基准线直接的距离。基准线为轮廓的最小二乘中线O。这条线划分轮廓并使其在取样长度内轮廓偏离该线的平方和为最小。
轮廓微观不平度十点高度值Rz
在取样长度内五个最大轮廓峰高(Yp)的平均值与五个最大轮廓谷深(Yv)的平均值之和,用公式表示为:
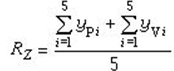
轮廓最大高度Ry
Ry是在取样长度内轮廓峰顶线和轮廓谷底线之间的距离,它在评定某些不允许出现较大的加工痕迹的零件表面具有使用意义。
注:参数选用原则Ra,Rz,Ry三个高度参数中,推荐优先选用Ra来评定轮廓表面,由于Ra,Rz定义不同,固两者不能同时使用,Ry常用于在Ra或Ry评定的同时控制Ry,也可单独使用。
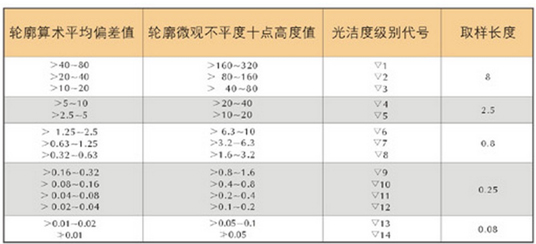
新国标表面粗糙度高度参数Ra、Rz的数值与旧国标表面光洁度等级的对照
 浙公网安备33042102000662号
技术支持:嘉兴网站建设